Une introduction au soudage par refusion et aux méthodes de soudage
L'objectif de cet article est d'expliquer les meilleures techniques pour souder les capteurs fabriqués par Merit Sensor à l'aide d'équipements automatisés. Tous les profils doivent être évalués et testés pour obtenir les meilleures performances.
En raison de préoccupations concernant la sécurité du plomb et de nouvelles réglementations interdisant son utilisation, telles que la directive sur la restriction des substances dangereuses (RoHS) en Europe, un nombre croissant d'entreprises ont cessé d'utiliser la soudure étain-plomb (Sn/Pb) conventionnelle dans la fabrication. de circuits imprimés. La directive RoHS a interdit la vente en Europe de nouveaux équipements électriques et électroniques contenant plus que les niveaux spécifiés de retardateurs de flamme de cadmium, de chrome hexavalent, de plomb, de mercure, de polybromobiphényle (PBB) et de polybromodiphényléther (PBDE).
Merit Sensor fournit des capteurs de pression fixés sur des substrats en céramique et conformes RoHS. Les pastilles de soudure sans plomb sont plaquées avec AgPt pour assurer un excellent joint de soudure pour la plupart des connexions PCB.
Les pièces du capteur Merit Sensor peuvent être soudées en utilisant un processus de soudure contenant du plomb ou sans plomb. Le but de cet article est de guider les clients sur la façon de souder les pièces du capteur Merit Sensor en utilisant soit une soudure sans plomb, soit une soudure contenant du plomb.
Afin de respecter la directive RoHS, les produits doivent être soudés avec une soudure sans plomb.
Souder avec de la soudure sans plomb
Comme les capteurs de pression de Merit Sensor sont fabriqués sur de la céramique, une soudure sans plomb doit être choisie qui est bien adaptée aux pastilles de soudure. Merit Sensor suggère d'utiliser des alliages de soudure avec SnAgCu qui ont un point de fusion de 217-221 °C. Le tableau 1 montre les alliages de soudure sans plomb de la famille SnAgCu.
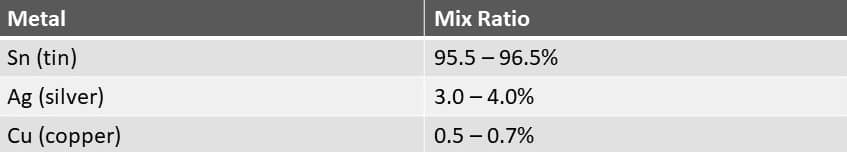
Tableau 1. Alliages de soudure sans plomb de la famille SnAgCu
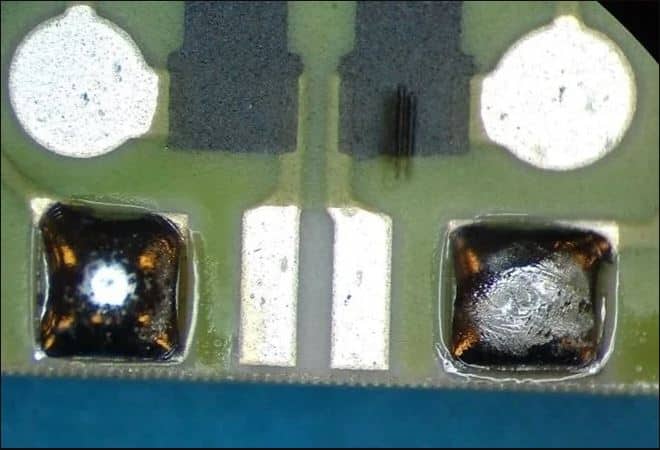
La surface des alliages de soudure sans plomb peut apparaître très différente de celle de la soudure contenant du plomb (voir la figure 1). De plus, par rapport à un joint de soudure contenant du plomb, un joint de soudure sans plomb aura une finition mate ou mate. En effet, la surface du joint de soudure deviendra rugueuse lorsque les alliages sans plomb commenceront à refroidir. Cette rugosité est attribuée à la contraction volumique accrue des alliages sans Pb. Par rapport aux joints de soudure contenant du plomb, les joints de soudure sans plomb sont souvent plus petits, mais cela n'aurait aucun effet sur la fiabilité car il s'agit simplement de caractéristiques esthétiques.
Figure 1. Exemples d'un joint de soudure contenant du plomb (à gauche) et d'une surface finie typique d'un joint de soudure sans plomb (à droite).
Un profil de brasage par refusion pour un brasage sans plomb exige un point de fusion plus élevé par rapport aux brasures contenant du plomb. Les différences de température sur la carte doivent être réduites car le temps de traitement pour une soudure sans plomb est inférieur à celui d'une soudure contenant du plomb. De ce fait, Merit Sensor ne recommande pas les systèmes de refusion IR pour le soudage sans plomb, et suggère plutôt d'utiliser des systèmes de refusion à convection forcée pour assurer un soudage par refusion sans plomb réussi.
Les capteurs de pression proposés par Merit Sensor peuvent être soudés avec des profils basés sur la norme IPC/JEDEC J-STD-020C (janvier 2004). Pour identifier le meilleur profil de température, chaque processus doit être évalué. Le meilleur profil de température est défini par la carte et la pâte à souder utilisées.
Le profil recommandé selon IPC/JEDEC J-STD-020C est présenté dans le tableau 2 et la figure 2.

Tableau 2. Profil de refusion de classification sans plomb selon IPC/JEDEC J-STD-020 C
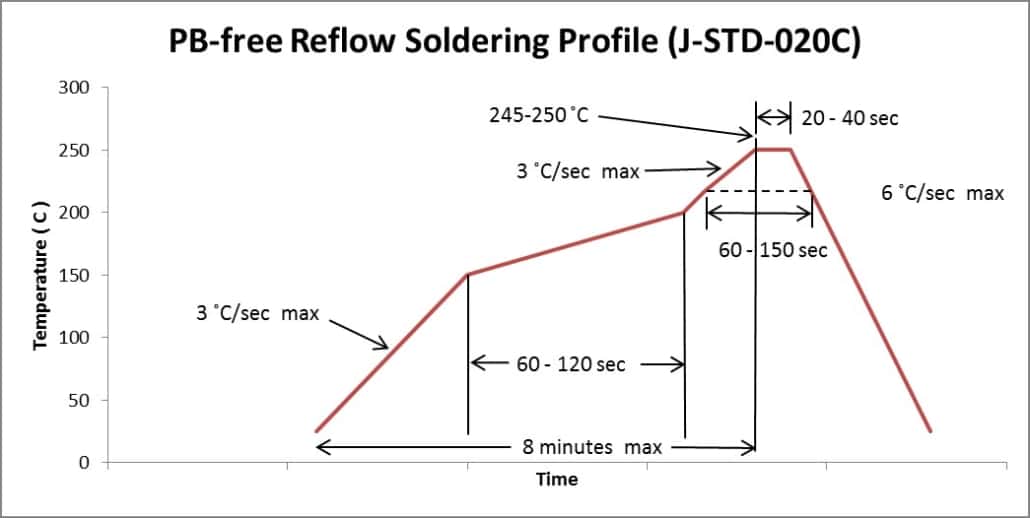
Figure 2. Profil de refusion de classification sans plomb selon IPC/JEDEC J-STD-020.
Utilisation d'azote — Il peut être essentiel de travailler dans l'azote si l'air conduit à des joints de soudure insatisfaisants en raison de l'augmentation de la température et de l'oxydation de la soudure sans plomb ; cependant, la majorité des pâtes à souder sans plomb peuvent être utilisées dans l'air. L'azote peut être utilisé si les joints de soudure n'ont pas un mouillage adéquat.
Soudure à la main — Merit Sensor ne recommande pas le soudage à la main. Une quantité d'énergie excessive est nécessaire pour une soudure sans plomb par rapport aux alliages de soudure contenant du plomb. Le transfert de chaleur vers le joint de soudure est critique et ne doit jamais être essayé avec un fer à souder.
Lors de l'utilisation d'un fer à souder, il ne faut pas oublier que la soudure sans plomb nécessite un transfert de chaleur rapide pour obtenir un joint de soudure réussi. Il peut être nécessaire d'augmenter la température de la pointe à 360-390 °C et/ou une période plus longue. L'utilisation de stations de soudage d'au moins 80 watts de puissance est fortement recommandée. Le préchauffage peut être utilisé pour diminuer la quantité de chaleur causée sur les composants environnants lors du soudage à la main, comme c'est le cas avec le soudage par refusion.
Capteurs de pression à souder avec de la soudure contenant du plomb
Les températures ne doivent pas dépasser 225 °C pendant 30 secondes si une soudure contenant du plomb est utilisée. Les capteurs de pression Merit doivent être soudés avec une pâte à souder de type « sans nettoyage » qui contient 62 % de Sn36 % de Pb2 % d'Ag et a un point de fusion de 179 °C. La pâte à braser contenant 2 % d'Ag réduit considérablement la migration de l'argent du tampon AgPt vers la pâte à braser. A l'inverse, il est déconseillé d'utiliser de la pâte à braser 63%Sn37%Pb. Le tableau 3 et la figure 3 montrent le profil de refusion approprié pour la soudure SnPb.
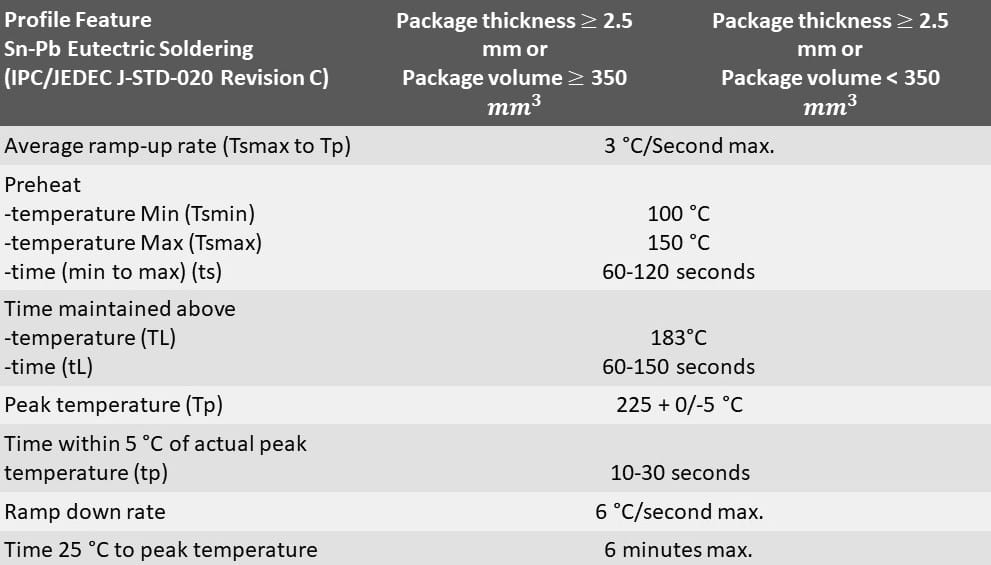
Tableau 3. Profil de refusion de la classification SnPb selon IPC/JEDEC J-STD-020C
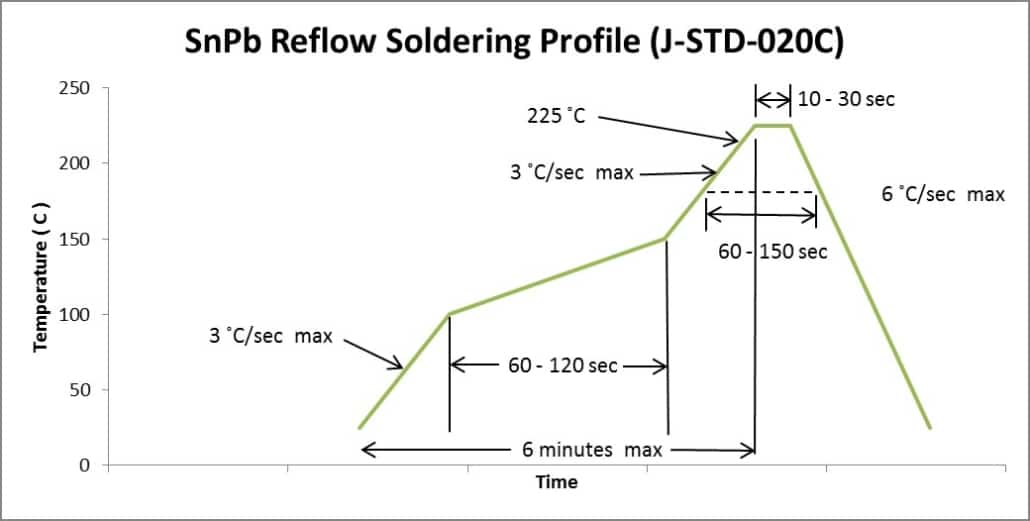
Profil de refusion de classification SnPb selon IPC.EDEC J-STD-020C.
Si le processus de refusion est suivi correctement, le joint de soudure doit pouvoir recouvrir l'intégralité de la pastille de soudure du circuit imprimé en céramique (voir la figure 4 à gauche). Dans la plupart des cas, le soudage manuel entraînera une surchauffe de l'appareil en raison de la conductivité thermique élevée de la céramique. Des températures très basses conduiront à une soudure partielle, ce qui conduira en outre à une connexion faible au PCB, comme on peut l'observer sur la figure 4 (au milieu et à droite). Le joint de soudure au milieu est un exemple de soudure adéquate. Cependant, cette soudure n'a pas réussi à mouiller et à couvrir tout le tampon. Le joint de droite a été exposé à une faible chaleur et à une soudure inadéquate, ce qui a entraîné une couverture de pastille insatisfaisante et également un joint faible lorsque la soudure s'est enroulée. Il est conseillé de fixer un thermocouple au capteur pour optimiser le profil de soudure et s'assurer qu'aucune des températures maximales ne soit dépassée.
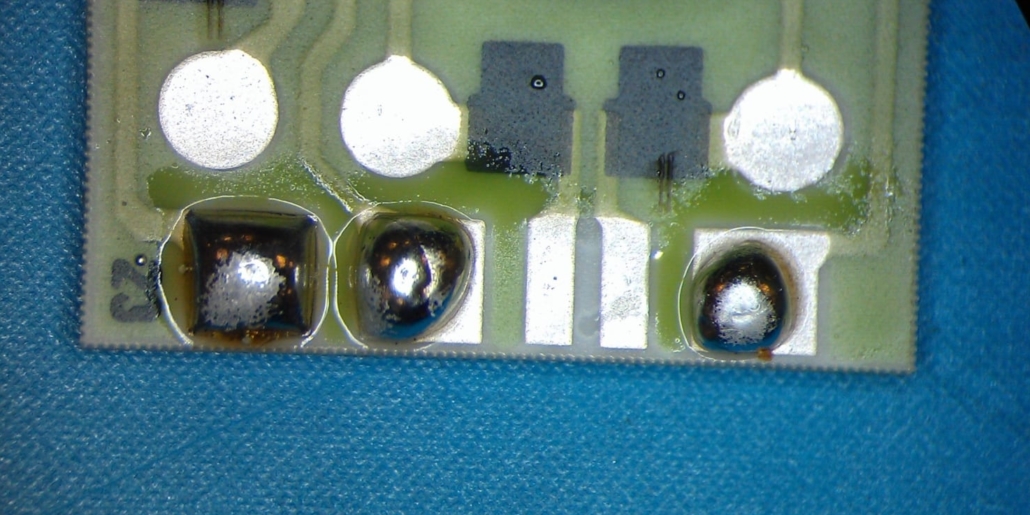
Figure 4. Exemple de bons joints de soudure (à gauche) et de mauvais joints de soudure (au milieu et à droite).
Délai de normalisation des contraintes pour l'étalonnage
Pour de meilleurs résultats, Merit Sensor recommande de laisser reposer tout capteur de pression monté en surface à température ambiante pendant au moins 48 heures avant l'étalonnage. La contrainte induite par le soudage par refusion se normalisera généralement au cours de cette période et contribuera à améliorer l'étalonnage du produit.
Pour plus d'informations, consultez cet article sur AZONetwork.com