Montage et manipulation de la matrice de pression
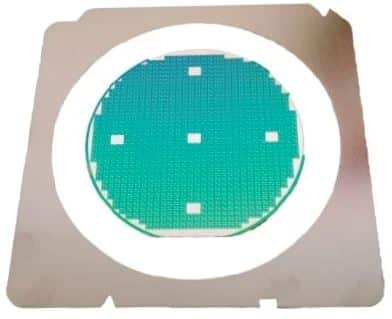
Cet article vise à décrire les meilleures méthodes de manipulation et de montage des capteurs de pression à matrice nue. Merit Sensor fabrique toutes les puces de pression sur des tranches de 4 pouces, qui sont sciées et livrées sur un film Mylar (ruban d'aluminium). Ce ruban d'aluminium est fixé à un cadre de plaquette métallique qui convient à la majorité des matrices de collage automatisées (voir la figure 1). Si une unité est marquée d'un point d'encre noire, elle est considérée comme une mauvaise unité.
figure 1.
Emballage et stockage
Toutes les plaquettes assemblées sur du ruban adhésif seront fournies dans des coques en plastique (voir figure 2), qui sont ensuite insérées dans un sac à fermeture éclair antistatique. Il est nécessaire que les sacs soient ouverts uniquement dans des salles blanches et stockés dans une armoire sombre remplie d'azote dès qu'il est ouvert. Les wafers peuvent être expédiés individuellement ou en plusieurs coques dans un seul sac en plastique antistatique à fermeture éclair. L'étiquette sur chaque coquille comprendra la quantité de bonnes matrices, le numéro de bon de commande (le cas échéant), le numéro de pièce et le numéro de lot et de plaquette (voir Figure 3). Le ruban adhésif portera également le numéro de lot et de plaquette.
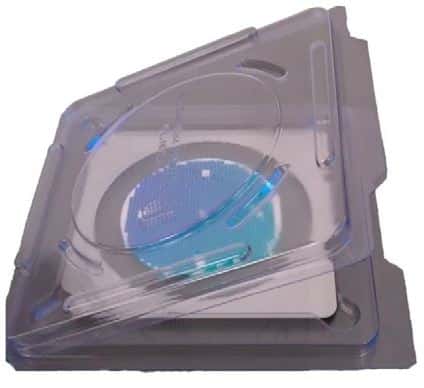
Figure 2.
Figure 3
La température de stockage est de 19 à 26 °C : Dans un environnement de stockage approprié, la durée de stockage des tranches sciées est d'environ cinq ans. Un stockage au-delà de cette limite, ou un stockage dans un environnement différent ou non contrôlé, peut entraîner des problèmes de crochetage au niveau du collage de la matrice (matrice collante) ou des liaisons par fil non fiables en raison de la corrosion des plots de connexion en aluminium.
Manipulation des Wafers
Tous puces de capteur sont testés électriquement à 100% pour garantir qu'ils sont conformes aux limites de la fiche technique. Les tranches sont examinées visuellement pour s'assurer que tous les capteurs sont totalement exempts de défauts. Les puces de pression sont conformes à la directive RoHS et, dans la majorité des cas, sont constituées d'un empilement de silicium/verre lié électrostatiquement.
- Toutes les plaquettes sont montées, testées, coupées en dés et livrées sur un cadre de plaquette métallique. Selon le produit, chaque plaquette donne environ 600 à 1600 pièces.
- Des précautions particulières doivent être prises lors de la manipulation de la plaquette car sa surface est très sensible.
- Bien que le nettoyage ne soit pas nécessaire, la plaquette doit être ouverte dans une salle blanche.
- Il n'est pas recommandé de retirer la matrice du cadre de plaquette avec une pince à épiler. Les copeaux de pression doivent être récupérés avec un outil en caoutchouc souple avec un trou d'aspiration au milieu qui est plus grand que la membrane du capteur.
- La force de collage ne doit pas dépasser 100 grammes afin d'éviter les contraintes mécaniques, qui peuvent conduire à un décalage instable et à la dérive.
- Il est essentiel de bien nettoyer tous les outils pour éviter tout résidu sur les plots de liaison, ce qui pourrait entraîner des problèmes de fiabilité.
- Pour les capteurs de pression relative (trou à l'arrière), des broches d'éjection avec 3 ou 4 aiguilles peuvent être utilisées pour retirer la matrice de la bande de plaquette.
- Pour les capteurs de pression absolue (pas de trou à l'arrière), une seule aiguille d'éjection suffira.
- Les températures de process supérieures à 225 °C doivent être évitées. Si la température maximale est inférieure, le capteur sera plus stable à long terme.
Montage des puces de pression
- Le collage de matrices avec du silicone dur ou de l'époxy entraînera généralement une valeur de décalage instable et un TCO élevé (décalage du coefficient de température).
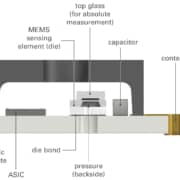
- Les puces de pression sont sensibles aux contraintes mécaniques, en particulier les capteurs avec des pressions pleine échelle inférieures à 1 bar. Ces puces de pression doivent être montées à l'aide d'un adhésif en silicone souple de faible dureté (A25 ou moins) et d'une épaisseur de ligne de liaison de 50 à 100 µm. En particulier, des précautions doivent être prises pour empêcher l'adhésif de grimper sur les parois intérieures ou extérieures de la matrice du capteur, car cela pourrait entraîner une sortie instable.
- Toutes les puces de pression ont été optimisées pour une stabilité à long terme et le signal de sortie le plus élevé. Afin d'obtenir les meilleures performances (comportement en température, dérive à long terme, hystérésis), des précautions particulières doivent être prises lors du montage de la matrice.
Fixation des puces de pression
- Les plots de connexion sur chaque puce de pression sont d'au moins 100 × 100 µm. Le matériau du tampon est en aluminium et a une épaisseur de 1-2 µm.
- Un fil d'aluminium ou d'or peut être utilisé pour le câblage. Une bonne liaison thermo-sonique à billes d'or, avec un fil d'or de 30 µm, entraînera une force de cisaillement de la bille de > 30 grammes et une force de traction de > 6 grammes.
- Un gel de silicone doux sans ions avec une viscosité <1000 cps et aucune dureté doit être utilisé pour protéger les liaisons par fil. Le gel peut avoir un impact considérable sur les performances du capteur ; par conséquent, une attention particulière doit être portée lors de la sélection. Merit Sensor a testé et utilise actuellement Dow Corning Sylgard 527.
- Le gel peut être appliqué sous forme de goutte sur la surface du capteur pour simplement protéger les plots de liaison de la corrosion. Si une protection supplémentaire contre l'humidité est nécessaire, toute la zone autour du capteur, y compris les fils de liaison, peut être recouverte.
- Pour le capteur de pression manométrique, où la pression est appliquée depuis l'arrière, Merit Sensor recommande toujours de protéger le dessus du capteur avec un gel pour éviter la corrosion de la pastille de liaison en aluminium.
Pour plus d'informations, consultez cet article sur AZOCapteurs.com